

3D ispis tehnologijom taloženog filamenta (FDM) pretvara digitalne modele u čvrste fizičke objekte, no ovaj proces zahtijeva strogo razumijevanje termodinamičkih zakona polimera i kemijske sigurnosti kako bi se osigurali vrhunski rezultati u kućnim uvjetima.
Termodinamički zakoni i ponašanje polimera tijekom ispisa
Srž FDM ispisa leži u kontroliranom prijelazu plastičnog filamenta iz čvrstog u polutekuće stanje. Svaki polimer ima dvije ključne temperaturne točke: temperaturu staklastog prijelaza (Tg) i temperaturu taljenja. Kada motor ekstrudera gura filament kroz grijanu mlaznicu, materijal prelazi u viskozno stanje, što omogućuje precizno istiskivanje sloja po sloja.
Najveći izazov tijekom hlađenja ekstrudirane plastike je termalna kontrakcija. Kako se polimer hladi, njegove se molekule skupljaju. Ako je hlađenje prebrzo ili neravnomjerno, dolazi do pojave unutarnjih mehaničkih naprezanja. To rezultira odizanjem kutova modela s podloge (warp efekt) ili raslojavanjem samog ispisa. Kako bi se to spriječilo, koristi se grijana podloga koja održava bazu modela blizu temperature staklastog prijelaza, omogućujući polagano otpuštanje napetosti u materijalu.
Kemija emisija i važnost sustava ventilacije
Zagrijavanje termoplastike na temperaturama između 190 °C i 260 °C uzrokuje djelomičnu termičku degradaciju materijala. Tom prilikom dolazi do oslobađanja ultrafinih čestica (UFP) i hlapljivih organskih spojeva (VOC). Utjecaj ovih nusproizvoda ovisi o vrsti plastike koju koristite:
- Polilaktid (PLA): Ovaj biorazgradivi polimer dobiven iz kukuruznog škroba ispušta laktid, koji ima relativno blag miris i nisku toksičnost, ali svejedno stvara značajne količine sitnih lebdećih čestica koje mogu nadražiti dišni sustav.
- Akrilonitril butadien stiren (ABS): Tijekom zagrijavanja otpušta stiren, spoj oštrog mirisa koji je dokazano toksičan. ABS zahtijeva ispis u potpuno zatvorenim komorama.
- Polietilen tereftalat glikol (PETG): Kemijski je stabilniji od ABS-a, no i dalje emitira mikročestice koje zahtijevaju stalnu izmjenu zraka u prostoriji.
Zbog ovih kemijskih procesa, kućni pisač nikada ne bi trebao raditi u prostorijama u kojima dulje boravite bez odgovarajuće zaštite. Najbolje rješenje je postavljanje pisača u zatvoreno kućište opremljeno aktivnim ugljenom za neutralizaciju organskih spojeva i HEPA filtrom za hvatanje sitnih čestica plastike.
Priprema podloge i kemijska adhezija slojeva
Uspješan ispis ovisi o idealno postavljenom prvom sloju. Prianjanje rastaljene plastike na podlogu (staklo ili fleksibilnu čeličnu ploču prevučenu PEI folijom) temelji se na molekularnim silama privlačenja. Bilo kakav trag masnoće s prstiju ili prašine djeluje kao barijera koja sprječava ostvarivanje tih kemijskih veza.
Za čišćenje radne površine koristi se isključivo izopropilni alkohol (IPA) s koncentracijom od minimalno 90%. Izopropanol učinkovito otapa masnoće i brzo isparava ne ostavljajući film na površini. Čišćenje uvijek provodite na potpuno hladnoj podlozi kako bi se spriječilo prebrzo isparavanje alkohola prije nego što uspije otopiti nečistoće. Kod materijala s izrazito visokom adhezijom (poput PETG-a), preporučuje se nanošenje tankog zaštitnog sloja namjenskog ljepila u prahu koji sprječava trajno stapanje plastike s PEI podlogom i olakšava skidanje ohlađenog modela.
Skladištenje i fizikalna svojstva higroskopnih filamenata
Većina polimera za 3D ispis je izrazito higroskopna, što znači da aktivno apsorbiraju vlagu iz zraka. Molekule vode prodiru u amorfne dijelove polimerne strukture i stvaraju kemijske veze s lancima plastike. Kada se takav vlažan filament uvuče u vruću mlaznicu, zarobljena voda trenutno proključa i pretvara se u paru unutar ekstrudera.
Ovaj proces uzrokuje mikroskopske eksplozije pare, što se očituje kao pucketanje tijekom rada, hrapava površina modela te drastičan pad strukturne čvrstoće gotovog predmeta zbog praznina unutar slojeva. Filamente stoga čuvajte u hermetički zatvorenim kutijama s vrećicama silikagela koji aktivno privlači i zadržava vlagu iz okolnog zraka.
Siguran raspored radnog prostora
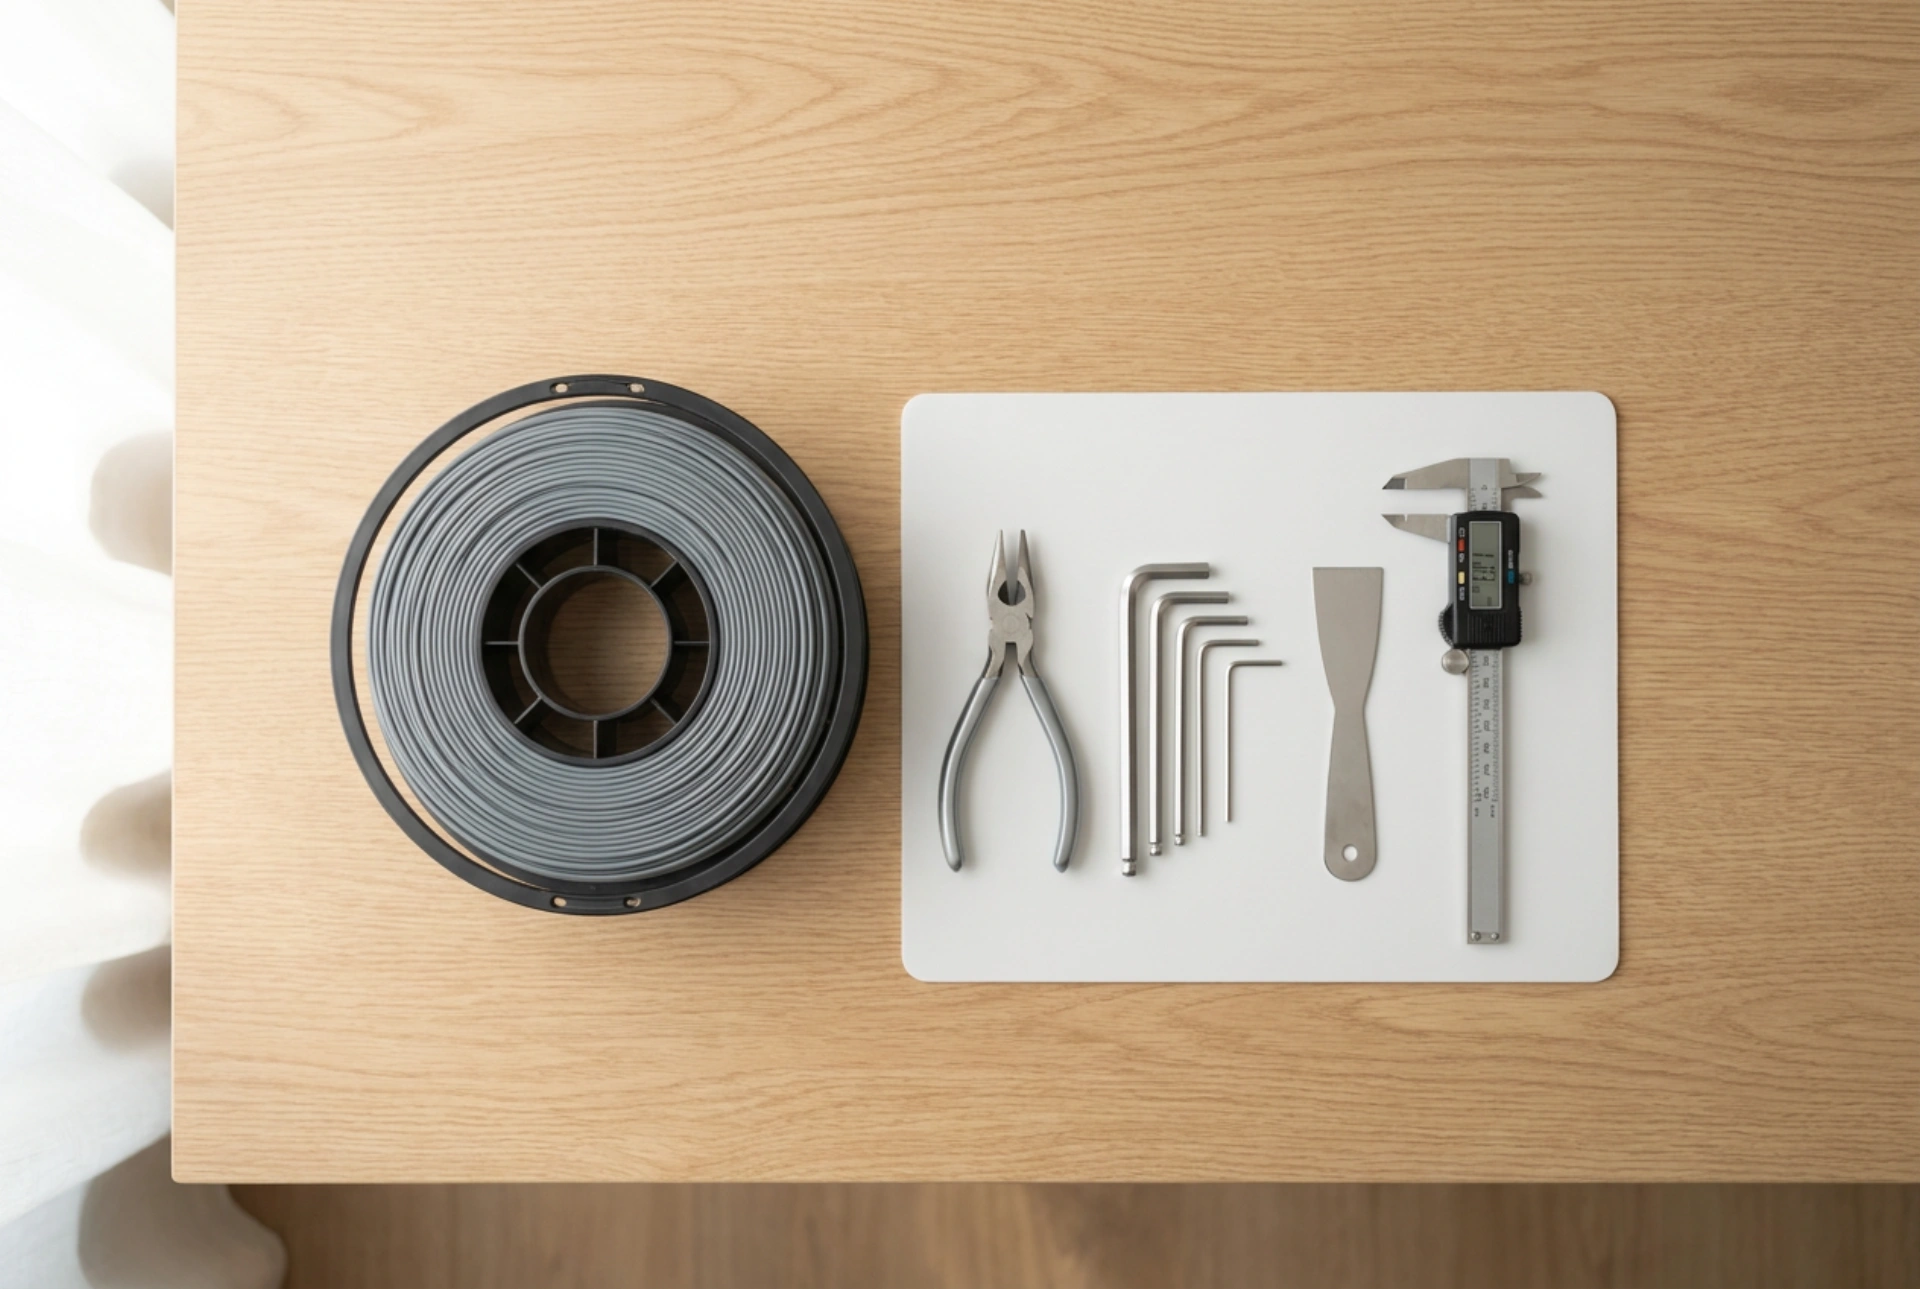
Kućni kutak za 3D ispis mora biti fizički podijeljen u tri zone: zonu grijanog uređaja (gdje su prisutni pokretni dijelovi i visoke temperature), zonu obrade (gdje se koriste mehanički alati poput mjerila i rezača) te zonu skladištenja. Pisač mora biti postavljen na stabilnu, masivnu površinu kako bi se spriječio prijenos vibracija koje uzrokuju estetske valove na površini ispisanih objekata.